Sur beaucoup de lignes de conditionnement, le poste de fin de ligne ressemble encore à ceci : des cartons arrivent sur un convoyeur, l’opérateur les saisit, pivote, les pose sur une palette selon un plan de chargement, et recommence jusqu’à la fin de son poste. Le jour où un robot collaboratif reprend ce geste, la fiche de poste ne disparaît pas. Elle change de contenu, et pas toujours dans le sens que l’opérateur imagine.
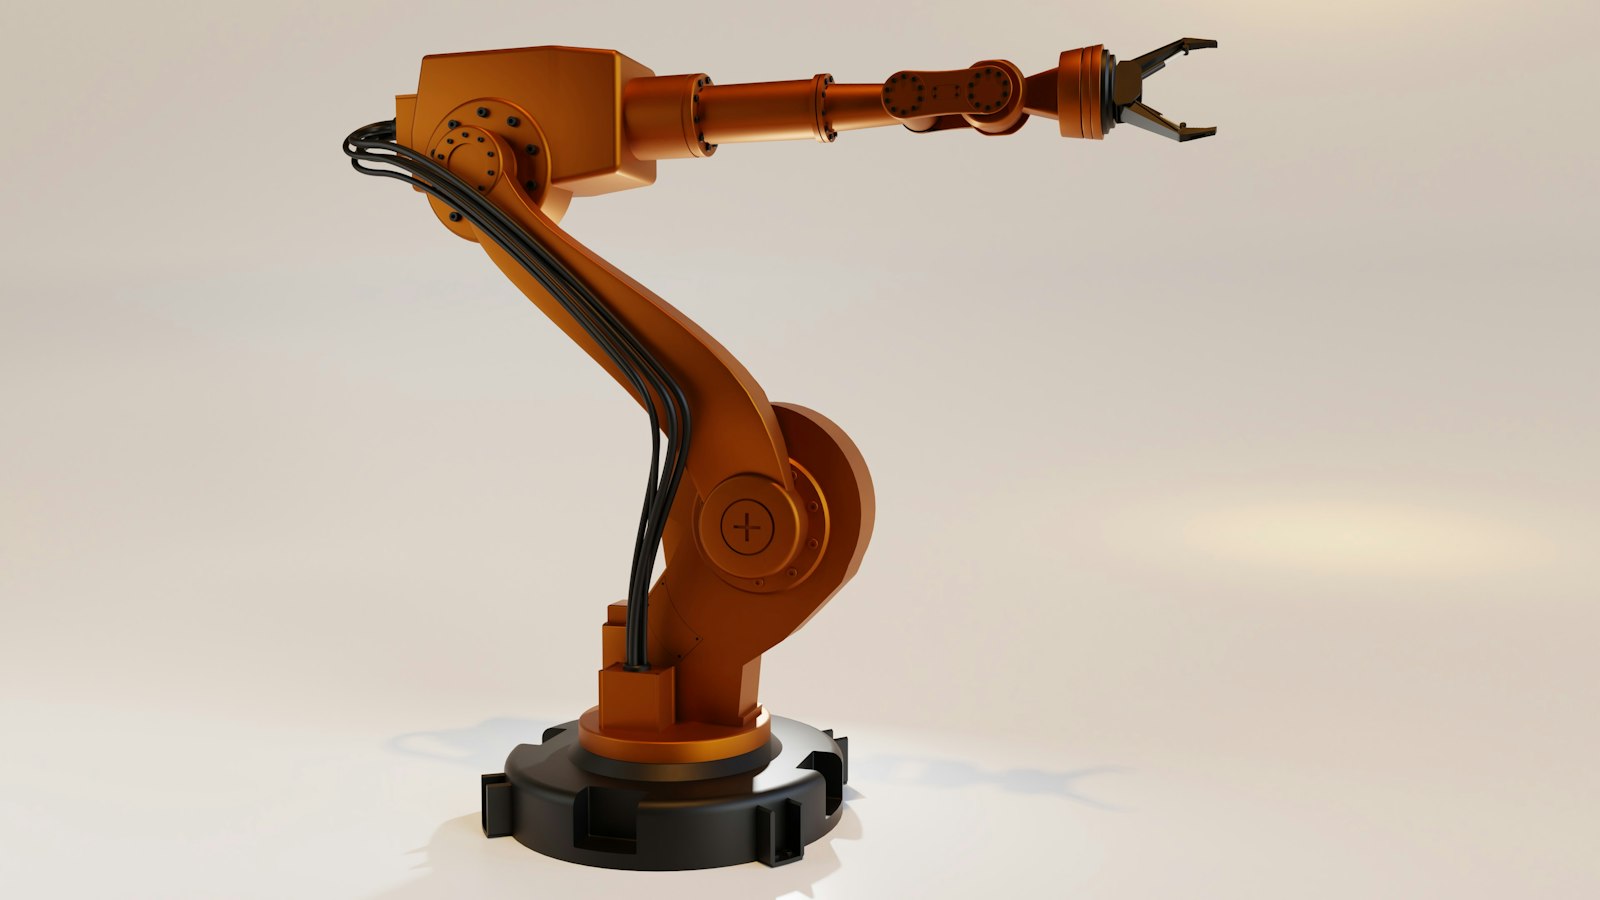
Le métier d’opérateur de production est l’un de ceux où l’arrivée des cobots se voit le plus vite. Ces bras robotisés sont conçus pour travailler à proximité des personnes, sans cage de protection lorsque l’analyse de risques le permet. Ils reprennent des tâches précises, et c’est ce qu’ils laissent à l’opérateur qui redéfinit son métier.
Ce que le cobot reprend, et ce qu’il laisse à l’opérateur
Un cobot excelle à répéter un mouvement identique, à la même cadence, sans fatigue. Palettisation, chargement d’une machine, vissage, dépose de pièces : ce sont des usages fréquents. Il devient en revanche démuni dès qu’une situation sort du prévu. Un carton écrasé, une étiquette décollée, une pièce mal orientée dans un bac, et le robot s’arrête ou commet l’erreur. Il ne s’adapte pas.
L’opérateur garde donc tout ce qui demande du jugement : l’approvisionnement du poste, le contrôle visuel de ce qui sort, le traitement des pièces non conformes, la relance après un arrêt. Il perd la partie la plus usante, celle qui laisse des douleurs aux épaules et au dos en fin de semaine. Sur un poste exposé à de fortes températures ou à des produits chimiques, il s’éloigne aussi de la source du danger.
Le changement le plus net tient au rapport au travail. Avant, l’opérateur faisait le geste. Désormais, il conduit un équipement qui le fait et intervient quand quelque chose dévie. C’est un autre métier dans le même poste, avec d’autres réflexes à acquérir.
Comprendre le programme sans devenir programmeur
La première compétence nouvelle consiste à savoir lire ce que fait le robot. Il ne s’agit pas d’écrire du code : une bonne partie de la programmation d’un cobot se fait par démonstration. On guide le bras à la main jusqu’à la position voulue, on enregistre le point depuis la tablette de commande, puis on enchaîne les points pour construire la trajectoire.
Cette simplicité a ses limites. Un opérateur à l’aise sait recaler un point de dépose qui a dérivé de quelques millimètres, charger le bon programme lors d’un changement de format, comprendre pourquoi le bras attend un signal qui n’arrive pas. Il sait aussi ce qu’il ne doit pas toucher : la vitesse dans la zone partagée ou l’outil monté au bout du bras ne se modifient pas sans revoir l’analyse de risques du poste.
Cette frontière entre ce que l’opérateur ajuste et ce qui relève du régleur ou de l’intégrateur doit être tracée dès le départ. Faute de quoi on observe deux dérives opposées : des équipes qui n’osent rien toucher et appellent la maintenance pour un point à recaler, et d’autres qui bricolent des réglages sans en mesurer les conséquences.
La sécurité devient une compétence, plus seulement une consigne
Avec une machine sous carter, la règle tient en une ligne : on n’ouvre pas la porte pendant le fonctionnement. Avec un cobot, l’opérateur partage l’espace de travail. Il doit comprendre pourquoi le bras ralentit quand il s’approche, pourquoi il s’arrête au contact, et ce qui rendrait ce contact dangereux malgré tout.
Car un cobot n’est pas inoffensif par nature. Le même bras, selon qu’il dépose des sachets souples ou qu’il tient un outil de découpe, ne présente pas du tout le même risque. C’est l’application complète qui est évaluée, outil et environnement compris. L’opérateur qui en a compris la logique repère plus vite ce qui cloche : une pièce plus lourde que d’habitude, un outillage remplacé, un poste déplacé de quelques mètres sans que personne n’ait revérifié les zones.
Ce qui distingue une formation utile d’une simple prise en main
Il arrive encore que des opérateurs découvrent leur cobot lors d’une courte démonstration, le jour de la mise en service. Les conséquences apparaissent ensuite : un équipement sous-utilisé, des arrêts mal gérés, une méfiance qui s’installe dans l’équipe.
Derrière l’intitulé « formation utilisation robot collaboratif », les sessions qui servent vraiment l’opérateur ont des points communs. Elles partent de son poste réel plutôt que d’un bras de démonstration. Elles s’adaptent au niveau de chacun, car un régleur expérimenté et un intérimaire arrivé le mois dernier n’ont pas les mêmes besoins. Elles couvrent la programmation simple, l’utilisation sûre et ergonomique du poste, et la place du cobot dans le flux de production. Enfin, elles ne s’arrêtent pas à la mise en service : une assistance technique après l’installation répond aux questions que personne ne pense à poser pendant la session.
Ces compétences ont aussi une valeur hors de l’entreprise. Savoir conduire un poste robotisé, gérer ses arrêts et en connaître les règles de sécurité se décrit sur un CV et se fait valoir lors d’un échange avec son responsable ou le service des ressources humaines. Les attestations de formation méritent d’être conservées pour cette raison.
Le métier gagne en responsabilité, à condition d’y être associé
L’arrivée d’un cobot inquiète souvent. Sur un poste collaboratif, pourtant, l’opérateur reste présent par définition : le robot a été choisi pour travailler à côté de lui. Il passe d’un rôle d’exécution à un rôle de conduite et de surveillance. Ce glissement se passe bien quand l’équipe a été associée au projet, qu’elle a vu le poste se construire et qu’elle a eu son mot à dire sur la répartition des tâches.
Il se passe mal quand le robot apparaît un lundi matin, installé pendant le week-end, avec une consigne sommaire affichée à côté. L’équipe le vit comme un outil imposé, et le moindre arrêt devient la preuve que « ça ne marche pas ».
Un conseil à l’opérateur qui voit un cobot arriver sur sa ligne : demandez à assister aux essais de mise en service. C’est à ce moment que l’intégrateur règle les points de passage, teste les arrêts et ajuste les vitesses. Le temps passé à ses côtés à ce stade en apprend davantage sur le comportement du robot que bien des explications données une fois l’équipement en production.